Обрезка полых деталей
Вырезка резиной
В большинстве случаев вытяжки полые детали подвергаются последующей обрезке кромок или фланца, для чего предусматривается специальный припуск на обрезку. Необходимость обрезки объясняется рядом причин: анизотропией холоднокатаного металла и образованием фестонов, неточностью фиксации заготовки на матрице, неравномерностью толщины материала, зазора и смазки и т.п.
Без обрезки можно вытягивать лишь неглубокие детали с коэффициентом вытяжки m ≥ 0,6; причем достижимая точность соответствует 3—4-му классу при одновременной вырубке и вытяжке и 5-му классу — при вытяжке из штучных заготовок.
В табл.15 приведены основные способы обрезки кромок после вытяжки и указана область применения каждого способа.
| Способы обрезки | Эскиз | Точность обрезки по высоте | Область применения |
| Обрезка плоского фланца | 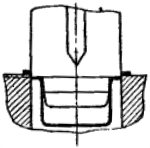 |
- | Для небольших и средних размеров деталей круглой и прямоугольной формы в мелкосерийном производстве. Кромка среза недостаточно ровная. |
| Обрезка фланца с последующей вытяжкой | 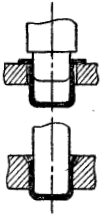 |
0,2 - 0,4 | Для небольших деталей из тонкого материала. Этот способ позволяет производить фигурную обрезку. |
| Обрезка по частям с поворотом заготовки | 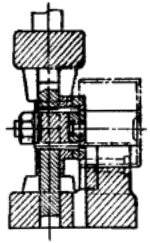 |
0,5 – 0,8 | Для небольших и средних размеров деталей круглой и прямоугольной формы в мелкосерийном производстве. Кромка среза недостаточно ровная. |
| Обрезка секторами клинового штампа | 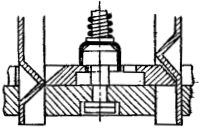 |
0,2 – 0,4 | Для небольших и средних размеров деталей круглой и прямоугольной формы в крупносерийном производстве. Хорошее качество среза. |
| Обрезка в штампе с планетарно движущейся матрицей | 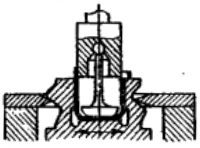 |
0,1 – 0,2 | Для небольших и средних размеров деталей любой формы в крупносерийном и массовом производстве. Высокое качество среза. |
| Обрезка одновременно с первой вытяжкой | 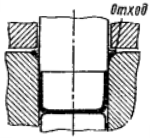 |
0,1 -0,2 | Для цилиндрических, реже для прямоугольных деталей небольших размеров. Кромка имеет завал изнутри наружу. |
| Обрезка одновременно с последней вытяжкой | 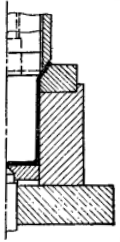 |
0,1 – 0,2 | Для цилиндрических и прямоугольных деталей небольших и средних размеров. |
| Обрезка сдвигом по Я.В. Боровинскому | 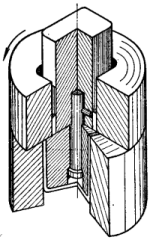 |
0,2 – 2,0 | Для прямоугольных коробчатых деталей небольших и средних размеров. |
На рис.48 показан способ обрезки на плоскообрезном штампе при помощи планетарно движущейся матрицы. Обрезка происходит между режущими кромками пуансона и матрицы, перемещающейся в горизонтальной плоскости перпендикулярно вертикальным стенкам детали (рис.48, а и б). В данном случае применена „плавающая" матрица 1, установленная на подвижные профильные кулачки 2, которые опускаются под действием нажимных стоек; матрица получает горизонтальное перемещение от неподвижного профильного кулачка 3 Для обрезки цилиндрических деталей применяют три пары профильных кулачков, которые создают последовательно перемещение матрицы в трех направлениях под углом 120°.
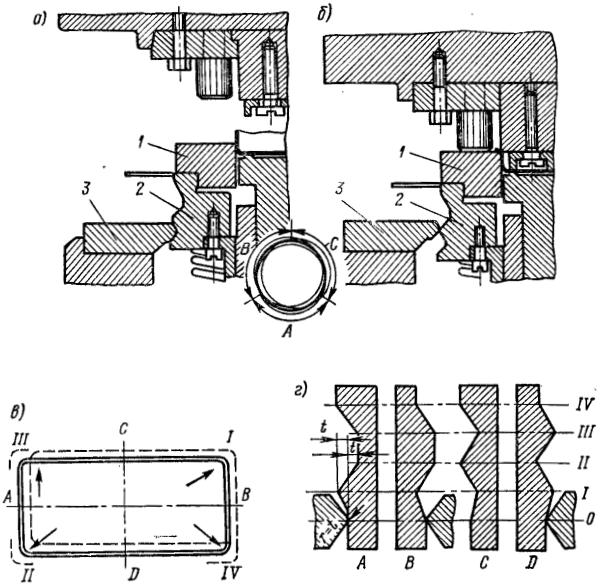
Рис.48. Обрезка на плоскообрезном штампе о планетарно движущейся матрицей.
Обрезка квадратных коробок производится за четыре движения матрицы (рис.48,в), каждое из которых осуществляется от двух пар кулачков (А, В, С, D, рис.48,г). Цифрами l, II, III и IV показана последовательность движения обрезной матрицы (рис.48,в) и соответствующие им вертикальные положения кулачков (рис.48,г). Плоскообрезные штампы позволяют производить профильную обрезку вертикальных стенок детали.
Нужна помощь на производстве?
Специалисты завода Штамп Проект готовы спроектировать штамп, выполнить его ремонт или провести профессиональную заточку инструмента.